Lorsqu'une installation de traitement thermique remplace un four discontinu par une ligne continue, les premières pièces à tomber en panne sont souvent les tubes radiants ou les rouleaux du four. La raison en est rarement la seule qualité d’alliage. Les pièces moulées centrifuges fortement alliées échouent prématurément lorsque l'épaisseur de la paroi varie, lorsque la vitesse de rotation est incohérente ou lorsque la structure moulée n'est pas inspectée avant l'usinage. Si vous achetez ces pièces, considérez l'achat comme un problème de spécification et de vérification, et non comme un problème de numéro de catalogue.
Ce guide explique ce que sont les pièces moulées centrifuges fortement alliées, comment comparer les nuances telles que 1.4848, 1.4852, 2.4879, 316L, 2205, 440C et GX280 KMTBCr26, et ce qu'il faut vérifier avant de passer une commande. L'objectif pratique est simple : adapter la pièce moulée à l'atmosphère du four, au type d'usure ou au milieu corrosif, puis confirmer que le fournisseur peut conserver les dimensions et la structure pour lesquelles vous avez payé.
Ce qui différencie les pièces moulées centrifuges à haute teneur en alliage
La coulée centrifuge verse le métal en fusion dans un moule rotatif. La force centrifuge pousse le métal vers l’extérieur, de sorte que la paroi extérieure se forme en premier et se solidifie sous pression. C'est pourquoi le procédé convient aux pièces cylindriques ou symétriques : tubes, rouleaux, manchons, cylindres et bagues. Pour les nuances fortement alliées, l’avantage ne se limite pas à la forme. Le processus peut produire une paroi dense avec moins de pores de retrait qu'un moulage en sable statique de la même section, et il ne repose pas sur des colonnes montantes ou des points d'alimentation discrets pour éviter la porosité piégée.
Un alliage élevé signifie que le matériau contient suffisamment de chrome, de nickel, de silicium ou d'autres éléments pour survivre à la chaleur, à l'usure ou à la corrosion. Un rouleau en acier au carbone ordinaire peut coûter moins cher, mais il s'écaillera, se déformera ou s'usera dans un four. Une coulée centrifuge fortement alliée est spécifiée lorsque la pièce doit conserver sa forme et sa surface à température, ou lorsqu'un milieu corrosif ou abrasif détruirait un tube de qualité inférieure.
Le compromis est que la coulée centrifuge n’est pas un substitut universel au moulage au sable ou à la cire perdue. Il est préférable pour les pièces rondes, creuses ou symétriques. Les supports complexes, les ailettes fines et les cavités internes étroites sont généralement destinés au moulage à modèle perdu ou au moulage en sable. Un acheteur doit d’abord confirmer que la géométrie de la pièce correspond au processus, puis comparer les exigences en matière d’alliage et d’inspection.
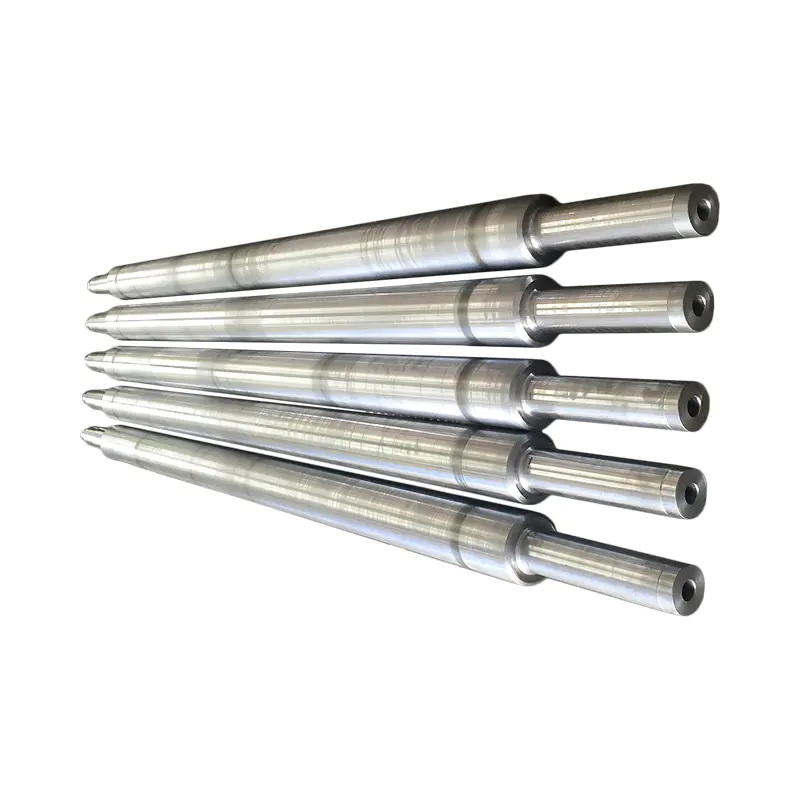 Gamme de tuyaux en acier résistant à la chaleur moulés par centrifugation sur mesure Parcourez les tuyaux et rouleaux résistants à la chaleur moulés par centrifugation sur mesure, y compris les variantes 1.4848, 1.4852 et 2.4879, puis comparez les alliages et les besoins d'inspection. Voir le produit →
Les produits centrifuges typiques résistant à la chaleur comprennent les tubes radiants, les rouleaux de four, les rouleaux refroidis à l'eau et les tubes radiants de type W. Les versions résistantes à l'usure comprennent des cylindres de broyage de haute dureté et des carters de machines minières. Les versions résistantes à la corrosion comprennent des manchons 2205 et 316L pour les lignes chimiques et de galvanisation.
Adaptation des qualités d'alliage à la chaleur, à l'usure et à la corrosion
La nuance d’alliage est le point de départ, mais les conditions de fonctionnement décident du choix final. Un rouleau de four en ligne continue voit une charge différente de celle d'un plateau de four discontinu. Un manchon dans une ligne chimique subit une attaque différente de celle d’un boîtier minier. Utilisez la comparaison suivante comme liste restreinte et non comme spécification finale.
Tableau 1 : Nuances courantes de coulée centrifuge à forte teneur en alliage et leur objectif de service typique. La sélection finale dépend de la température, de l'atmosphère, de la charge et du milieu de corrosion. | Note | Caractère clé de l’alliage | Objectif de service typique | Exemples de pièces |
| 1,4848 (GX40CrNiSi25-20) | Haute teneur en Cr et Ni, résistant à la chaleur | Supports de four haute température | Plateau d'alimentation inférieur, plateaux de four continus, cadres de traitement thermique |
| 1,4852 (GX40NiCrSiNb35-26) | Stabilisé au Nb, résistant à la chaleur | Rouleaux de four et tubes radiants | Rouleau de foyer de four, tube radiant, tube radiant de type W |
| 2,4879 (GNiCr28W) | Ni-Cr-W, cyclage thermique sévère | Transport et chauffage à haute température | Convoyeur à vis, rouleau de four, tube radiant de chauffage |
| Type HP 26Cr35Ni | Haute teneur en Ni et Cr, variante en alliage de cuivre | Mélange chimique et haute température | Agitateur |
| 316L (CF3M) | Acier inoxydable austénitique à roulement Mo | Résistance à la corrosion | Manchon anticorrosion longue durée, rouleau d'évier en ligne galvanisée |
| 2205 (CD3MN) | Acier inoxydable duplex | Service de corrosion et de chlorure | Manchon résistant à la corrosion |
| 440C | Haute teneur en carbone, haute dureté | Usure abrasive | Cylindre intérieur de meulage de haute dureté |
| GX280 (KMTBCr26) | Fer blanc à haute teneur en Cr | Forte abrasion | Boîtier de machines minières, cylindre intérieur résistant à l'usure |
Deux erreurs sont courantes. Tout d’abord, choisir une note supérieure à celle requise par l’application. Cela augmente les coûts sans améliorer le service si le mode de défaillance est en réalité une surcharge mécanique ou un mauvais ajustement. Deuxièmement, copier une nuance à partir d’un autre four ou d’une autre ligne. De petits changements dans l'atmosphère, le soufre, le chlorure ou le cycle thermique peuvent faire passer le bon choix d'une famille à une autre. Un fournisseur capable de montrer une analyse chimique et une structure métallographique est plus utile qu'un fournisseur qui ne répertorie qu'un nom de qualité.
 1.4852 Tube radiant coulé par centrifugation GX40NiCrSiNb35-26 pour le chauffage du four Découvrez ce tube radiant résistant à la chaleur pour le chauffage des fours, avec un service à 900 °C, une plage de tailles de φ50 à φ1 200 et une chimie spécifiée de 24 à 27 % de Cr / 33 à 36 % de Ni. Voir le produit →
Par exemple, les tubes radiants 1.4852 sont souvent spécifiés lorsque le tube doit résister à l'oxydation et maintenir sa résistance au fluage. Si le tube subit également une forte abrasion due à une charge en mouvement, une qualité résistante à l'usure peut être nécessaire à la place. Si le tube détecte des chlorures ou des acides, un manchon 316L ou 2205 peut être le meilleur ajustement.
Coulée centrifuge vs coulée en sable et à modèle perdu
Le choix du processus affecte la tolérance d'épaisseur de paroi, la finition de surface, le coût de l'outillage et le nombre de pièces que vous pouvez commander. Le tableau ci-dessous donne une comparaison pratique pour les pièces fortement alliées. Il est rédigé pour les discussions sur les marchés publics, pas pour un manuel.
Tableau 2 : Comparaison des processus pour les pièces moulées industrielles fortement alliées. La coulée centrifuge gagne en termes de densité cylindrique et de plage de tailles, mais ce n'est pas la meilleure voie pour chaque géométrie. | Processus | Meilleures formes | Mur et taille typiques | Coût relatif de l'outillage | Coût relatif à la pièce | Risque clé |
| Coulée centrifuge | Tubes, rouleaux, manchons, bagues | Diamètre 50-1 000 mm, longueur jusqu'à 4 000 mm | Moyen | Moyen to high | Vitesse d'essorage et uniformité des parois |
| Moulage au sable de résine | Grands cadres, plateaux, caissons | Sections grandes et lourdes | Faible à moyen | Faible à moyen | Porosité et nettoyage des surfaces |
| Moulage de précision | Pièces complexes, à parois fines et précises | Petit à moyen, détails élevés | Élevé | Élevé | Limite de taille et coût |
Si la pièce est un tube droit ou étagé, la coulée centrifuge donne généralement une meilleure structure interne et moins de surépaisseur d'usinage que la coulée en sable. Si la pièce est un grand cadre rectangulaire, le moulage au sable de résine est souvent plus pratique. Si la pièce présente de fins passages internes ou un profil extérieur complexe, le moulage à modèle perdu peut être la seule solution. La question d'achat n'est pas de savoir quel processus est le meilleur en général, mais quel processus correspond au dessin et au mode de défaillance.
Pour les composants du four, le industrie du traitement thermique nécessite souvent une combinaison de voies de processus. Un tube radiant peut être coulé par centrifugation, tandis qu'un luminaire ou un plateau peut être coulé au sable. Un fournisseur qui contrôle plusieurs processus peut réduire le nombre de fournisseurs et maintenir des tolérances cohérentes dans l’ensemble de l’assemblage.
Liste de contrôle des spécifications et de l’inspection pour les acheteurs
Avant d'approuver une commande d'achat de pièces moulées centrifuges fortement alliées, mettez les points suivants par écrit. Ce sont ces détails qui déterminent si la pièce est adaptée, dure et peuvent être retracés en cas de problème.
- Révision du dessin et nuance de l'alliage. Confirmez la nuance exacte, y compris tout suffixe tel que GX40CrNiSi25-20 ou CF3M. N'acceptez pas une description générique « acier résistant à la chaleur ».
- Composition chimique. Demandez un résultat de spectromètre à lecture directe ou un rapport de test d'usine certifié pour la chaleur. Vérifiez le carbone, le chrome, le nickel, le silicium et tout élément stabilisateur par rapport à la norme.
- Épaisseur et concentricité des parois. Pour les tubes et les rouleaux, spécifiez la paroi minimale, la paroi maximale et l'excentricité autorisée. Un tube visuellement rond peut encore être trop déséquilibré pour être usiné proprement.
- Longueur et rectitude. Confirmez la longueur totale, la préparation des extrémités et la tolérance de rectitude. Les rouleaux longs peuvent nécessiter un soulagement des contraintes avant l'usinage final.
- Structure métallographique. Pour un service à haute température, demander un examen métallographique pour confirmer la structure coulée et vérifier toute porosité excessive ou inclusions.
- Contrôles non destructifs. Convenez d’un contrôle par ressuage, par ultrasons ou radiographique lorsque la pièce est critique. Indiquez le niveau d'acceptation, pas seulement la méthode.
- Usinage et traitement thermique. Confirmez si le fournisseur usine la pièce ou fournit un ébauche. Si un traitement thermique est nécessaire, demander le résultat du cycle et de la dureté.
- Marquage et traçabilité. Exigez le numéro de série, la qualité et la référence du bon de commande sur la pièce ou sur une étiquette durable. Cela est important lorsque plusieurs alliages se ressemblent après le sablage.
- Emballage et expédition. Pour les tubes et rouleaux longs, spécifiez la protection des extrémités, l'espacement des supports et la protection contre l'humidité. Un bon casting peut être endommagé par un mauvais blocage.
Un fournisseur disposant d’un équipement de finition interne peut souvent mieux répondre à ces exigences qu’une société commerciale. Il peut contrôler la transition du moulage au traitement thermique en passant par l'usinage sans expédier la pièce entre plusieurs ateliers. Cela réduit le risque que les dimensions bougent après l'inspection finale.
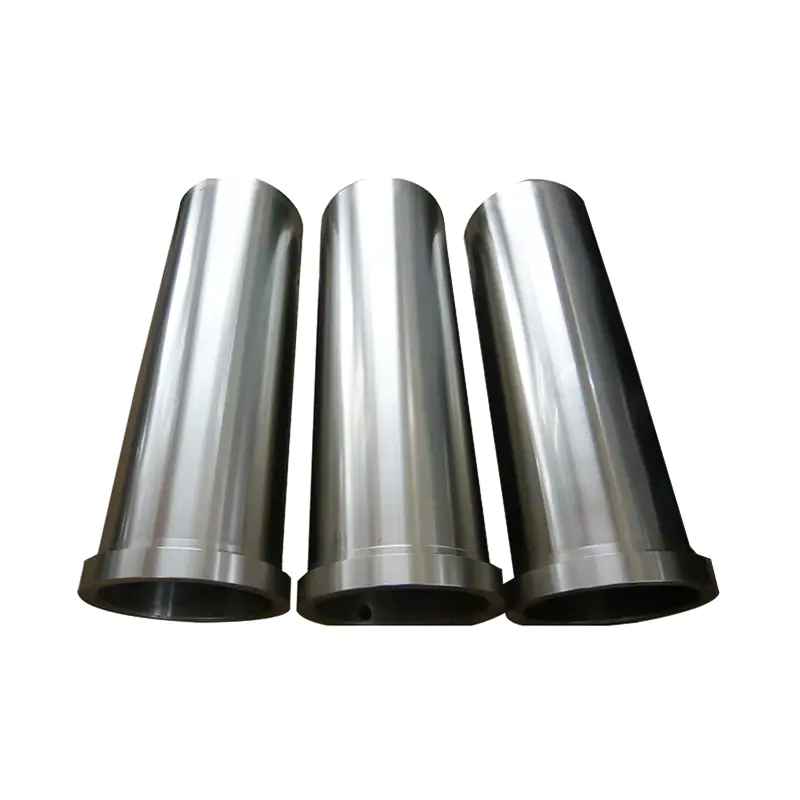 Cylindre intérieur résistant à l'usure GX280 KMTBCr26 pour équipement minier Découvrez ce corps intérieur trempé en fonte centrifuge pour l'exploitation minière et le broyage de poudre à forte charge, avec un HRC supérieur à 60 et des performances stables sous l'impact et l'usure. Voir le produit →
Pour les pièces résistantes à l'usure telles que les cylindres intérieurs GX280 KMTBCr26, la même logique s'applique. La dureté et la microstructure déterminent la durée de vie, le plan d'inspection doit donc inclure des tests de dureté et une vérification des défauts de coulée. Un prix au kilogramme bas n’a aucun sens si la pièce tombe en panne au bout de quelques semaines.
Où les pièces moulées centrifuges à haute teneur en alliage gagnent leur coût
Les pièces moulées centrifuges fortement alliées représentent généralement une petite partie du budget d'investissement d'une usine, mais une grande partie de ses coûts de maintenance. Ils gagnent leur argent lorsqu’ils réduisent les temps d’arrêt imprévus, maintiennent la stabilité dimensionnelle et survivent à l’attaque spécifique du processus. L'arborescence ci-dessous présente les principales voies d'application de ces moulages.
- Traitement thermique
- Tubes radiants et tubes radiants de type W
- Rouleaux de four, rouleaux de sole et rouleaux refroidis à l'eau
- Plateaux, cadres, cadres de matériaux de charge et crémaillères
- Traitement chimique
- Manchon résistant à la corrosions in 2205 and 316L
- Élevé-temperature agitators
- Acier et métallurgie
- Rouleaux de sole de four et rouleaux de four chauffant
- Tubes radiants pour lignes de réchauffage et de traitement thermique
- Autres lignes industrielles
- Rouleaux d'évier en ligne galvanisés
- Pièces de grille d'incinération de déchets
- Cylindres intérieurs et carters de machines minières résistants à l'usure
Dans chaque cas, la décision d’achat doit partir du mode échec. Si l'ancienne pièce est fissurée, vérifiez le cycle thermique et la conception du support. S'il s'est entartré, vérifiez l'atmosphère et l'alliage. S'il était fin, vérifiez l'abrasion et la dureté. S'il est corrodé, vérifiez la chimie et le niveau de chlorure. Le moulage de remplacement doit répondre à ce mode et ne pas simplement correspondre à l'ancien dessin.
Pour les acheteurs qui souhaitent un point de départ technique, le principes de base et caractéristiques du processus de coulée centrifuge expliquer comment la vitesse de rotation, la température du moule et le taux de coulée affectent le mur final. Ces variables sont souvent plus importantes que le nom de l’alliage lorsqu’une pièce tombe en panne prématurément.
Comment évaluer un fournisseur de coulée centrifuge à haute teneur en alliages
La gamme de processus et l'équipement d'inspection d'un fournisseur vous indiquent ce qu'il peut contrôler. Pour les pièces moulées centrifuges fortement alliées, recherchez trois capacités. Premièrement, le fournisseur peut-il couler le diamètre et la longueur requis ? Une gamme de 50 mm à 1 000 mm de diamètre et jusqu'à 4 000 mm de longueur couvre de nombreux rouleaux de four et tubes radiants. Deuxièmement, peut-il contrôler la chimie et la structure ? La spectrométrie à lecture directe, la spectrométrie portative, la métallographie et la numérisation 3D sont des outils pratiques pour ce travail. Troisièmement, peut-il terminer la pièce ? Les fours de traitement thermique et les équipements d'usinage réduisent les risques de dommages de manutention et de perte de tolérance entre les ateliers.
La capacité de production compte également pour les délais de livraison. Une capacité de coulée annuelle de plusieurs milliers de tonnes n'est pas une garantie de qualité, mais cela montre que le fournisseur est capable de gérer des commandes répétées et des campagnes plus importantes. Pour les acheteurs à l’exportation, une assistance linguistique et une expérience des normes internationales d’emballage sont utiles. Demandez des exemples de dossiers d’inspection d’une qualité et d’une forme similaires, pas seulement une brochure générale.
Les pièces moulées centrifuges fortement alliées ne sont pas une marchandise. La même qualité nominale peut fonctionner de manière très différente en fonction de la vitesse d’essorage, de l’uniformité des parois, du traitement thermique et de l’inspection. Commencez par le mode de défaillance, choisissez le processus qui correspond à la géométrie, sélectionnez l'alliage adapté à l'environnement réel et écrivez les exigences d'inspection dans la commande. Cette approche ne rendra pas le casting bon marché, mais elle rendra l'achat prévisible. Si vous avez besoin de comparer un tube radiant, un rouleau de four, un manchon résistant à la corrosion ou un cylindre résistant à l'usure, demandez la qualité, le rapport d'essai et la tolérance d'usinage avant de comparer le prix.